La expansión térmica de UHMWPE es generalmente más pronunciada que la del acero, y el tamaño de la placa cambia cuando el coche se mueve de temperaturas de invierno a altas temperaturas. Si todos los agujeros de perno están encerrados hasta la muerte y no hay una brecha razonable, el plato puede estar batiendo, arqueando o pasando el estrés al poro; si es demasiado pequeño o mal procesado, también puede producir movimiento, ruido y perforación material. El diseño de instalación está diseñado para establecer una base de referencia fija y permitir una dirección de diapositivas, en lugar de tratar cada agujero como una ubicación rígida.
El diseño de las placas debe determinarse conjuntamente con la longitud, la diferencia de temperatura, el flujo de material y el tamaño de las placas disponibles. Por lo general, se requiere una posición de referencia manejable y se deja espacio para cambios de tamaño en otras ubicaciones a través de agujeros adecuados, juntas, sujetadores y costuras, con valores basados en el diseño de material y proveedor. El perno o la presión debe mantenerse lo más suave posible con la superficie más suave, evitando la formación de un paso de soporte, y no debilitar el nivelado necesario para seguir el nivelado.
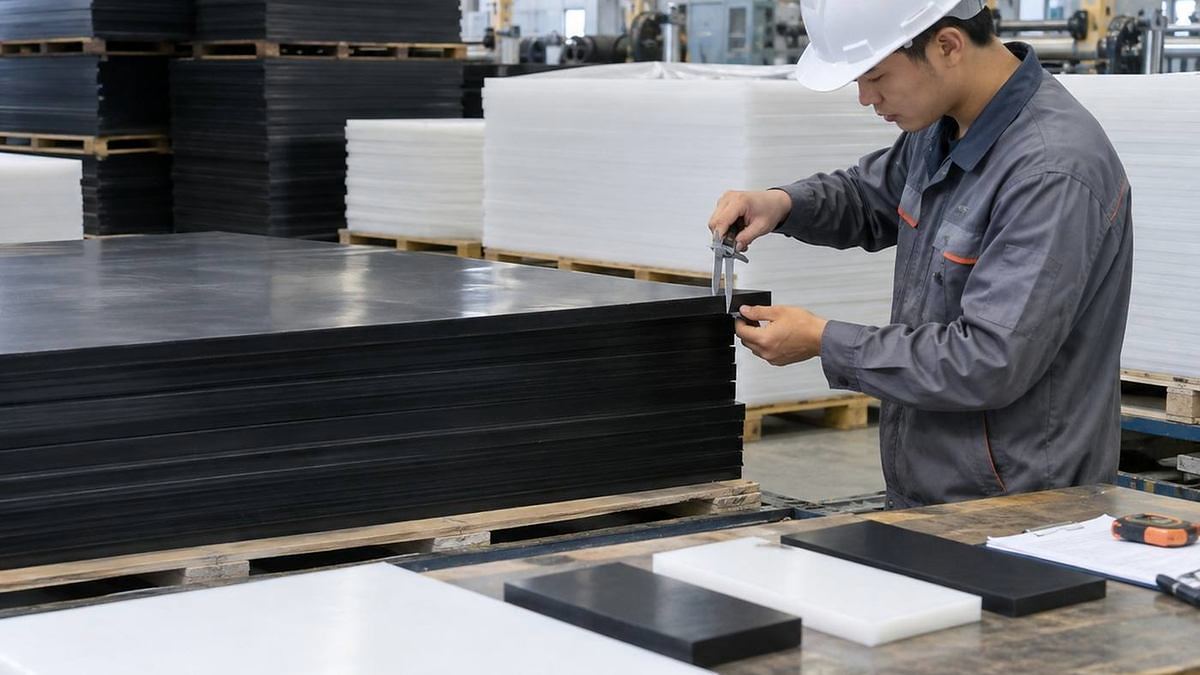
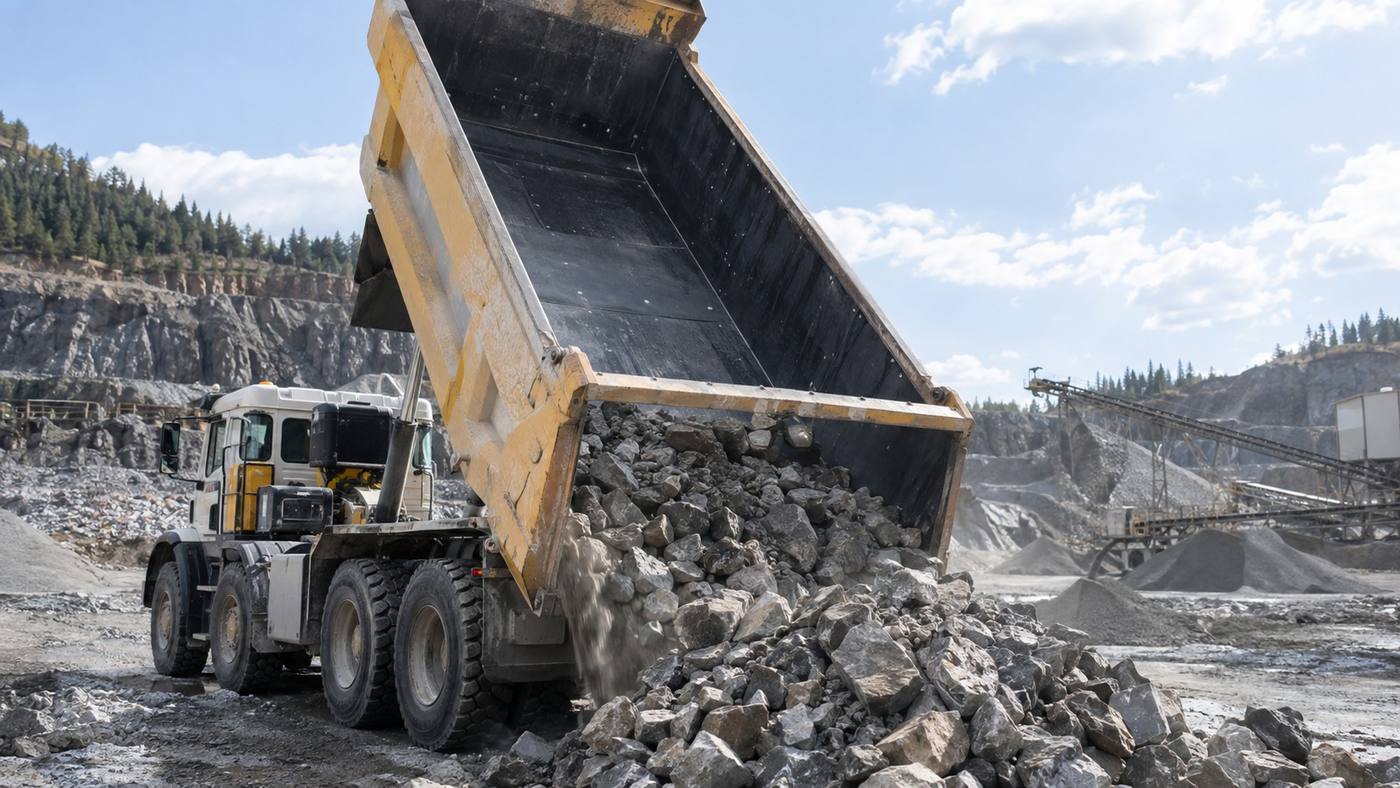
Procesamiento de producción de paneles UHMWPE e inspección de calidad de superficie (materiales incorporados para red de plásticos)
La perforación e instalación debe ser precedida por una medición del coche real, contando no sólo en los viejos dibujos, ya que las placas de acero utilizadas pueden ser deformadas. Los cortes son lisos, no hay grietas en el borde del agujero, y la parte inferior de la placa es limpia y se reparan cicatrices de soldadura afiladas. El orden de presión previene la pre-envase de la chapa a las olas, y se lleva a cabo de forma rectangular y a prueba de pinos mediante un gráfico de instalación. Las estructuras soldadas deben proteger a los polímeros del daño al calor, y cualquier cambio que afecte a la estructura del vehículo debe ser realizado por personal cualificado.
Después del primer ciclo de calor y el tiempo de operación especificado, se revisan los pernos, las costuras y el aplanado de paneles. Se está prestando atención a la larga porosidad, la entrepierna, la batería de placa, la interferencia de cola y el material que entra en el plato. La debilidad de los sólidos no sólo debe ser condensada una y otra vez, sino que debe ser juzgado como limitar el movimiento térmico, el tamaño inadecuado del poro, la desfiguración de la placa de acero o el impacto excesivo. Las flotas de alta temperatura en invierno y verano se pueden registrar por separado para ayudar a optimizar el ciclo de mantenimiento.
La solicitud es para el tamaño del coche, la estructura de la placa de acero, la temperatura mínima máxima, el material, el diseño de la placa y medios aceptables de instalación. El proveedor debe proporcionar un grosor de forro, un mapa de poro, una especificación de carga rápida y una descripción de tratamiento de expansión. Es el núcleo de evitar tambores, aflojamientos y colgamientos que permiten que las placas sean razonablemente estiradas hacia arriba por la fiscalía, manteniendo una posición segura.
¿Necesita más evaluación del proyecto real?
Se envían aplicaciones, tamaños, cantidades, fotografías de sitios o dibujos y destinos de entrega, en los que podemos identificar productos más adecuados y programas de procesamiento.