Die thermische Ausdehnung von UHMWPE ist im Allgemeinen ausgeprägter als die von Stahl, und die Größe der Platte ändert sich, wenn sich das Auto von Wintertemperaturen zu hohen Temperaturen bewegt. Wenn alle Bolzenlöcher zu Tode verriegelt sind und es keinen vernünftigen Spalt gibt, kann die Platte trommeln, wölben oder die Spannung an die Pore weitergeben; Wenn sie zu klein oder schlecht verarbeitet ist, kann sie auch Bewegung, Lärm und Materialbohrungen erzeugen. Das Installationsdesign wurde entwickelt, um eine feste Basislinie festzulegen und eine Rutschrichtung zu ermöglichen, anstatt jedes Loch als starren Ort zu behandeln.
Die Anordnung der Platten sollte in Verbindung mit der Länge, der Temperaturdifferenz, dem Materialfluss und der Größe der verfügbaren Platten bestimmt werden. Eine überschaubare Referenzposition ist in der Regel erforderlich und es bleibt Platz für Größenänderungen an anderen Stellen durch geeignete Löcher, Dichtungen, Befestigungselemente und Nähte, mit Werten, die auf dem Material- und Lieferantendesign basieren. Der Bolzen oder Druck soll mit der glatteren Oberfläche so glatt wie möglich gehalten werden, wobei die Bildung eines Aufstandsschritts zu vermeiden ist, und die notwendige Nivellierung nicht zu schwächen, um die Nivellierung fortzusetzen.
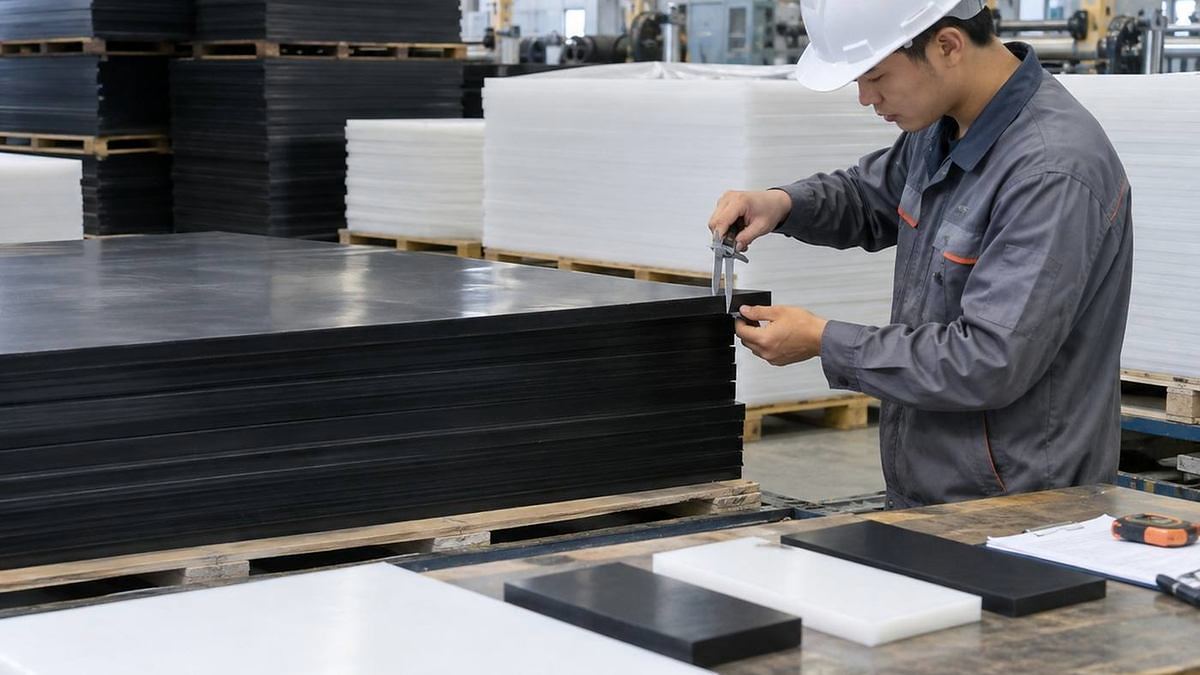
UHMWPE-Panel-Produktionsverarbeitung und Oberflächenqualitätsprüfung (eingebaute Materialien für Kunststoffnetzwerke)
Dem Bohren und der Installation sollte eine Messung des tatsächlichen Autos vorausgehen, die nicht nur auf alten Zeichnungen beruht, da die verwendeten Stahlplatten verformt werden können. Die Schnitte sind glatt, keine Risse am Rand des Lochs, und die Unterseite der Platte ist sauber und scharfe Schweißnarben werden repariert. Die dichte Ordnung verhindert die Wellenvorempfindung der Folie und erfolgt rechteckig und kieferdicht mittels einer Einbaukarte. Geschweißte Strukturen sollten Polymere vor Hitzeschäden schützen, und alle Änderungen, die die Struktur des Fahrzeugs beeinflussen, sollten von qualifiziertem Personal vorgenommen werden.
Nach dem ersten Wärmezyklus und der angegebenen Betriebszeit werden die Bolzen, Nähte und Plattenabflachungen überprüft. Es wird auf die lange Porosität, das Schritten, das Trommeln der Platte, die Schwanzinterferenz und das in die Platte eintretende Material geachtet. Die Lockerung der Feststoffe sollte nicht nur immer wieder kondensiert werden, sondern als Begrenzung der thermischen Bewegung, unzureichende Porengröße, Entstellung der Stahlplatte oder übermäßiger Stoß beurteilt werden. Hochtemperaturflotten im Winter und Sommer können separat erfasst werden, um den Wartungszyklus zu optimieren.
Die Anfrage bezieht sich auf die Größe des Autos, die Stahlplattenstruktur, die maximale Mindesttemperatur, das Material, das Plattenlayout und akzeptable Einbaumöglichkeiten. Der Lieferant sollte eine Linerdicke, eine Porenkarte, eine Fast-Fix-Spezifikation und eine Beschreibung der Expansionsbehandlung angeben. Es ist der Kern der Vermeidung von Trommeln, Lockern und Aufhängen, die es ermöglichen, dass die Platten von der Staatsanwaltschaft angemessen nach oben gestreckt werden, während eine sichere Position beibehalten wird.
Notwendigkeit einer weiteren Evaluierung des eigentlichen Projekts?
Es werden Anwendungen, Größen, Mengen, Standortfotos oder Zeichnungen und Lieferziele verschickt, auf denen wir geeignetere Produkte und Verarbeitungsprogramme identifizieren können.