A expansão térmica do UHMWPE é geralmente mais pronunciada do que a do aço, e o tamanho da placa muda quando o carro se move de temperaturas de inverno para altas temperaturas. Se todos os furos do parafuso estiverem bloqueados até a morte e não houver uma lacuna razoável, a placa pode estar tocando, arqueando ou passando a tensão para o poro; se for muito pequeno ou mal processado, também pode produzir movimento, ruído e perfuração de material. O projeto de instalação é projetado para estabelecer uma linha de base fixa e permitir uma direção de slide, em vez de tratar cada buraco como um local rígido.
A disposição das placas deve ser determinada em conjunto com o comprimento, a diferença de temperatura, o fluxo do material e o tamanho das placas disponíveis. Uma posição de referência gerenciável é geralmente necessária e o espaço é deixado para mudanças de tamanho em outros locais através de furos adequados, juntas, parafusos e costuras, com valores baseados no material e design do fornecedor. O parafuso ou a pressão devem ser mantidos o mais suave possível com a superfície mais lisa, evitando a formação de um passo stand-up, e não enfraquecer o nivelamento necessário para prosseguir o nivelamento.
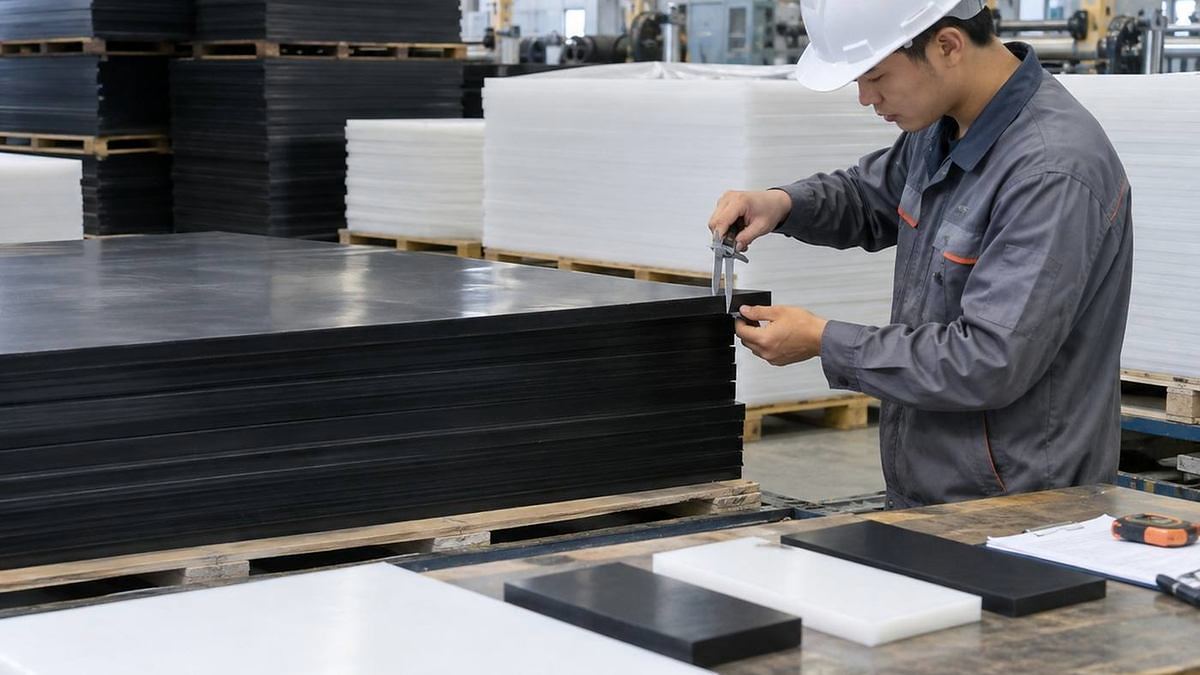
Processamento de produção de painéis UHMWPE e inspeção de qualidade de superfície (materiais incorporados para rede plástica)
A perfuração e a instalação devem ser precedidas de uma medição do automóvel real, não só com base em desenhos antigos, como as placas de aço utilizadas podem ser deformadas. Os cortes são lisos, sem rachaduras na borda do buraco, e a parte inferior da placa é limpa e cicatrizes de soldagem afiadas são reparadas. A ordem apertada impede a preempção das folhas para as ondas, e é realizada de forma retangular e à prova de pinheiros por meio de um gráfico de instalação. As estruturas soldadas devem proteger os polímeros contra danos térmicos, e quaisquer alterações que afectem a estrutura do veículo devem ser feitas por pessoal qualificado.
Após o primeiro ciclo de calor e o tempo de funcionamento especificado, os parafusos, costuras e achatamento do painel são revistos. Atenção está sendo dada à longa porosidade, crotching, tambor de placa, interferência cauda e material que entra na placa. A frouxidão dos sólidos não só deve ser condensada uma e outra vez, como deve ser julgada como limitação do movimento térmico, tamanho inadequado dos poros, desfiguração da chapa de aço ou impacto excessivo. As frotas de alta temperatura no inverno e verão podem ser gravadas separadamente para ajudar a otimizar o ciclo de manutenção.
O pedido é para o tamanho do carro, a estrutura da placa de aço, a temperatura mínima máxima, o material, o layout da placa e meios aceitáveis de instalação. O fornecedor deve fornecer uma espessura de revestimento, um mapa de poros, uma especificação de fixação rápida e uma descrição do tratamento de expansão. É o núcleo de evitar tambores, afrouxamento e enforcamentos que permitem que as placas sejam razoavelmente esticadas para cima pela acusação, mantendo uma posição segura.
Precisa de mais avaliação do projeto real?
Aplicações, tamanhos, quantidades, fotografias do local ou desenhos e destinos de entrega são enviados, em que podemos identificar produtos mais adequados e programas de processamento.