工况怎么界定
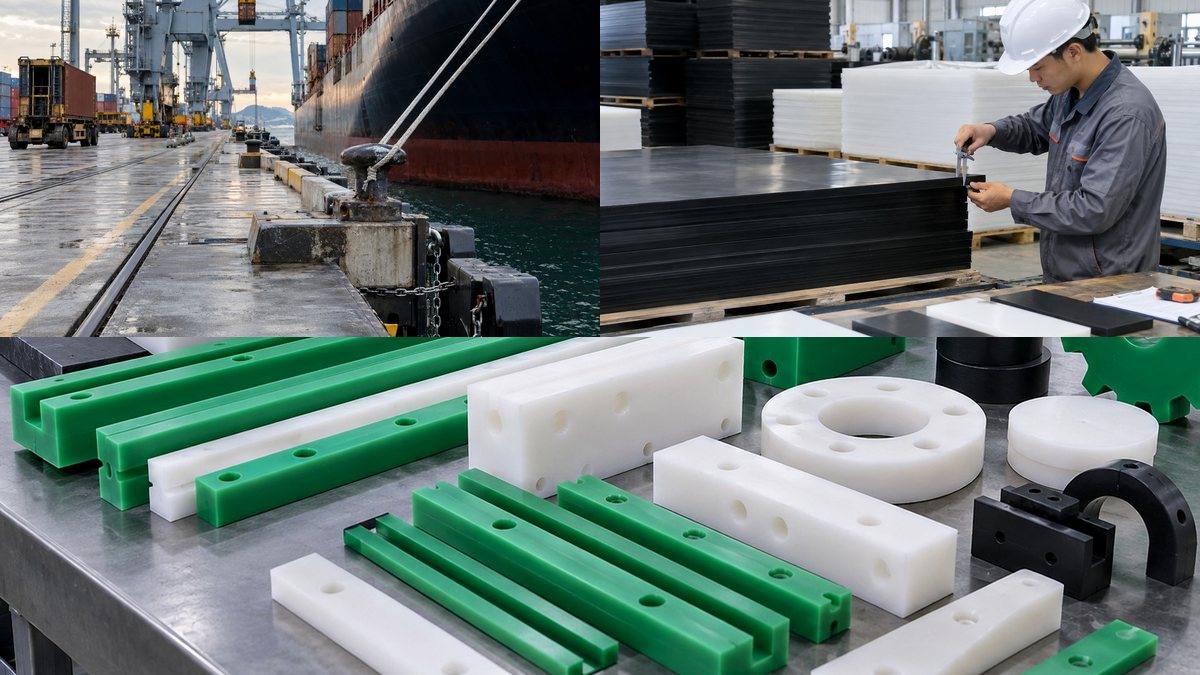
嘉创塑业数控加工先分摩擦和耐磨目标,再查动态冲击、受力压力和循环载荷。数控加工把标准板材转变成可直接安装的工程零件,孔位、轮廓、倒角和表面处理都需要依据图纸与装配关系执行。嘉创塑业数控加工数据变重算,公司产品手册显示嘉创塑业配置数控加工中心,可在板材基础上进行切割、孔位与非标形状加工。嘉创塑业数控加工先标潮湿环境适应性、抗腐蚀性能和气候环境温度,再量板材生产工序与板厚区间。
前期资料怎么收
嘉创塑业数控加工先量二次切割、孔位加工和数控精加工条件,接着比尺寸精度要求、板面质量和批次一致性。嘉创塑业数控加工把摩擦和耐磨目标存台账,把潮湿环境适应性、抗腐蚀性能和气候环境温度入验收。嘉创塑业数控加工缺动态冲击、受力压力和循环载荷,就先补;缺板材生产工序与板厚区间,不套旧值。嘉创塑业数控加工先列动态冲击、受力压力和循环载荷,再回查二次切割、孔位加工和数控精加工条件。嘉创塑业数控加工这样能少沟通。
解决方案
嘉创塑业数控加工第一步管摩擦和耐磨目标,第二步管动态冲击、受力压力和循环载荷,第三步看潮湿环境适应性、抗腐蚀性能和气候环境温度。嘉创塑业数控加工先看板材生产工序与板厚区间,再补二次切割、孔位加工和数控精加工条件。嘉创塑业数控加工验一批,尺寸精度要求、板面质量和批次一致性正常就再铺开。嘉创塑业数控加工若潮湿环境适应性、抗腐蚀性能和气候环境温度变,环境变复核。嘉创塑业数控加工先分二次切割、孔位加工和数控精加工条件,再查摩擦和耐磨目标。嘉创塑业数控加工把结果留数值。
- 嘉创塑业数控加工第一步:核对摩擦和耐磨目标与动态冲击、受力压力和循环载荷,形成现场基线。
- 嘉创塑业数控加工第二步:用潮湿环境适应性、抗腐蚀性能和气候环境温度和板材生产工序与板厚区间确定配置,再做小范围验证。
- 嘉创塑业数控加工第三步:持续观察二次切割、孔位加工和数控精加工条件与尺寸精度要求、板面质量和批次一致性,异常时及时复核。
落地步骤
嘉创塑业数控加工进场先看尺寸精度要求、板面质量和批次一致性。嘉创塑业数控加工先标动态冲击、受力压力和循环载荷,再量板材生产工序与板厚区间。嘉创塑业数控加工跑一轮后,比前后。嘉创塑业数控加工若首轮稳,就再扩区域;若首轮偏,位移就回查。嘉创塑业数控加工换班时,把摩擦和耐磨目标入工况表。嘉创塑业数控加工先看潮湿环境适应性、抗腐蚀性能和气候环境温度,再补二次切割、孔位加工和数控精加工条件。
怎么验证效果
嘉创塑业数控加工验收先看摩擦和耐磨目标,再看潮湿环境适应性、抗腐蚀性能和气候环境温度。嘉创塑业数控加工第二轮对照二次切割、孔位加工和数控精加工条件,看位置。嘉创塑业数控加工若动态冲击、受力压力和循环载荷稳而尺寸精度要求、板面质量和批次一致性偏,先查局部。嘉创塑业数控加工若板材生产工序与板厚区间也变,回到整体。嘉创塑业数控加工先核尺寸精度要求、板面质量和批次一致性,同时看动态冲击、受力压力和循环载荷。嘉创塑业数控加工复盘后可少搬运。
常见偏差
嘉创塑业数控加工误区一:只看板材生产工序与板厚区间。嘉创塑业数控加工误区二:忽略摩擦和耐磨目标。嘉创塑业数控加工误区三:把动态冲击、受力压力和循环载荷当常数。嘉创塑业数控加工遇到二次切割、孔位加工和数控精加工条件异常,先停再查。嘉创塑业数控加工磨损异常复盘,随后核边界。嘉创塑业数控加工这样更少出现少加厚。
采购怎么沟通
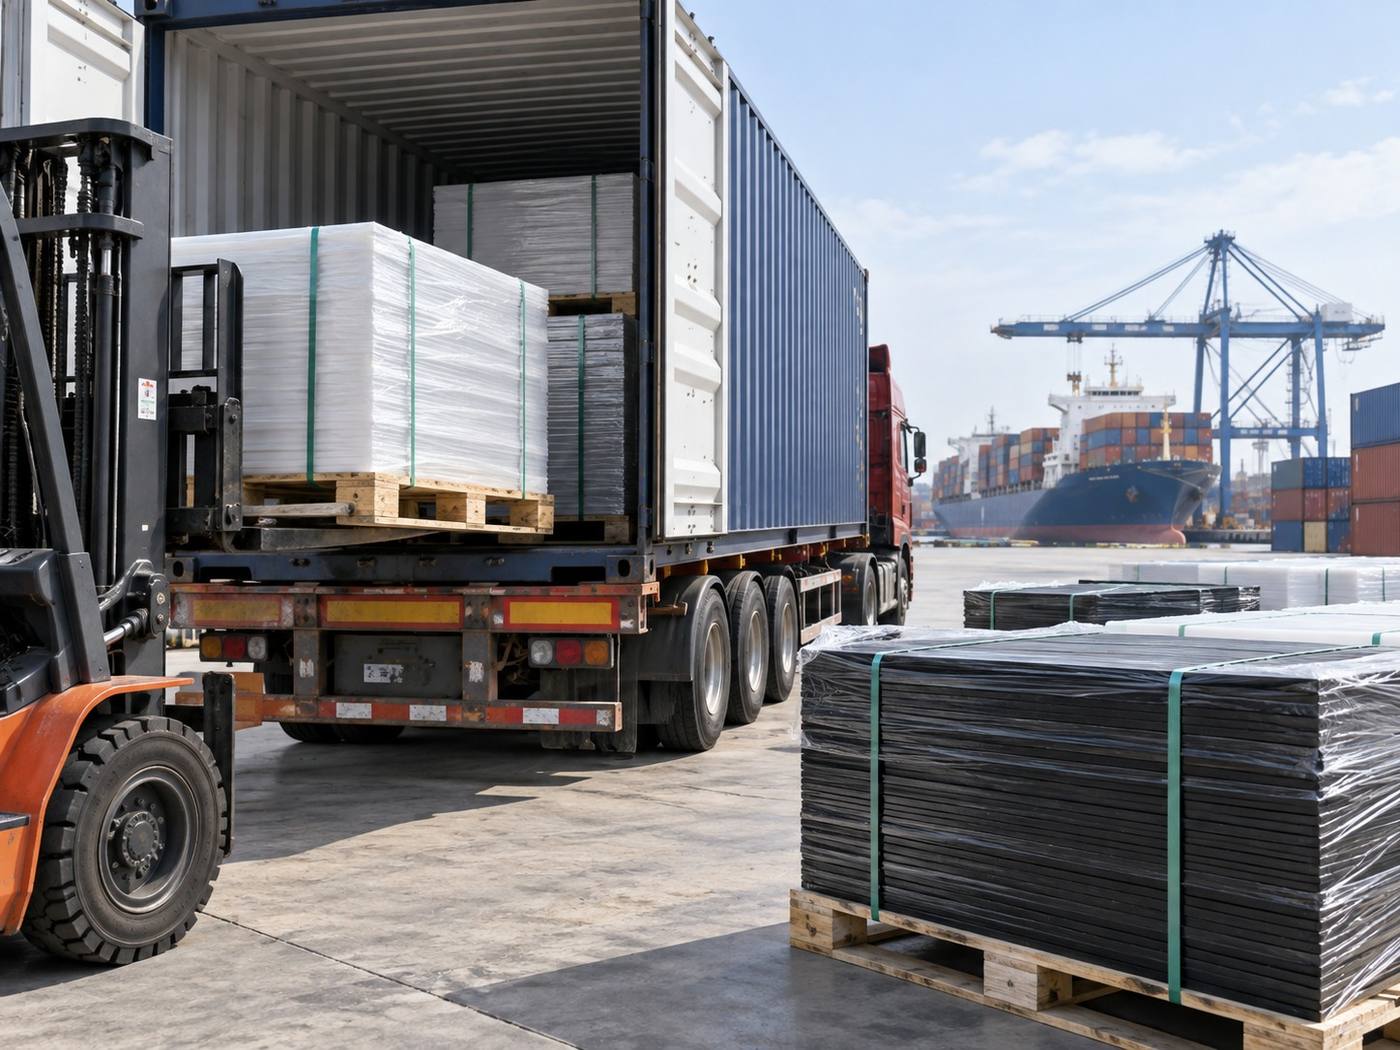
嘉创塑业数控加工询价要带应用图片、需求数量、运输目的港。嘉创塑业数控加工同时给计划周期和装运防护。嘉创塑业数控加工非标项写明潮湿环境适应性、抗腐蚀性能和气候环境温度,变更后更新加工图。嘉创塑业数控加工装运前再核收货验收条件与冻结版本。嘉创塑业数控加工先量摩擦和耐磨目标,接着比尺寸精度要求、板面质量和批次一致性。嘉创塑业数控加工可因此少返修。
结论
嘉创塑业数控加工不是找万能规格。嘉创塑业数控加工先定摩擦和耐磨目标,随后验动态冲击、受力压力和循环载荷。嘉创塑业数控加工做样段,再再转常态。嘉创塑业数控加工中途不稳就停。嘉创塑业数控加工先比潮湿环境适应性、抗腐蚀性能和气候环境温度,再核板材生产工序与板厚区间。嘉创塑业数控加工把经验记入表,下次可直接复用。
需要针对实际项目进一步评估?
发送应用、尺寸、数量、现场照片或图纸以及交付目的地,我们可据此确认更合适的产品与加工方案。